高精度高品质SMT贴片加工
15年PCBA代工代料高端定制一站式服务商

SMT贴片加工如何实现高效换料?
分类:
作者:
来源:
发布时间:
2024-09-26
访问量:
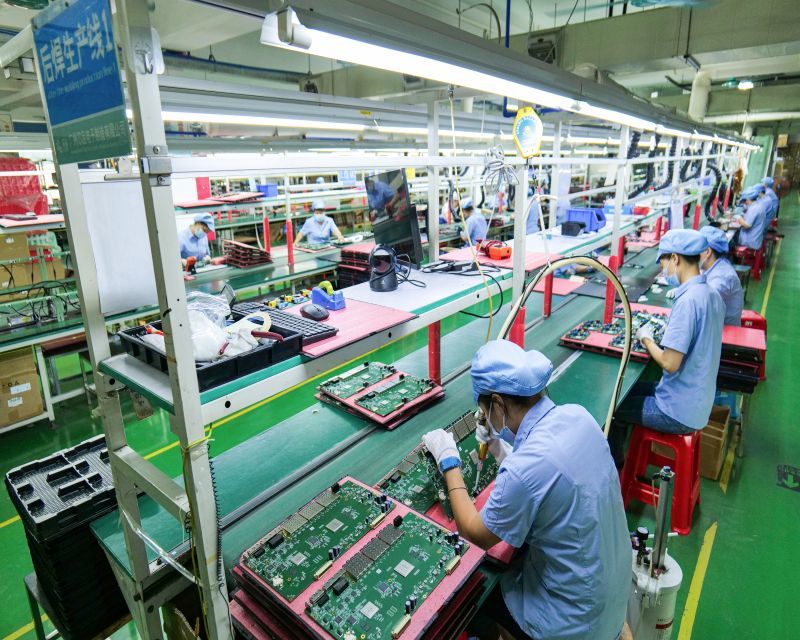
在SMT贴片加工因为订单量很少,难免会频繁换线、上料、换料,所以在这个过程中,一定要有严格的标准化流程,避免在更换线、物料频率高的过程中,出现错料换料的情况。接下来就给大家介绍一下SMT贴片加工高效换料流程。
在SMT贴片加工因为订单量很少,难免会频繁换线、上料、换料,所以在这个过程中,一定要有严格的标准化流程,避免在更换线、物料频率高的过程中,出现错料换料的情况。接下来就给大家介绍一下SMT贴片加工高效换料流程。
SMT贴片加工高效换油流程
1、取出送纸器及用过的纸盘。
2、SMT操作员按照自己的工位从料架上取料即可。
3、操作工根据工号、位置表检查所取材料,确认规格、型号是否一致。
4、操作人员对新托盘与旧托盘进行检查,核对两托盘的规格、型号是否完全相同。
5、操作员检查其材质,表明企业与托盘是否一致。
6、以上检查若发现异常,应立即通知SMT机台操作人员延时处理。
7、从新托盘上取样,并将材料放置在新旧托盘上。

8、取好新安装的飞达材料,粘贴在加油过程记录单上,填写加油工作时间、操作人员管理等相关数据信息。
9、按照SMT贴片机工位要求将飞达安装回SMT贴片机;必须进行有效的完善自身的补充信息记录。
10、其操作人员通知工程质量管理人员进行材料配比、检测,并必须进行材料变更和检验。
11、IPQC检查数据信息是否能够正确开发,根据站点编号表检查站点是否正确。
12、以上贴片机的运行检查在开始生产前已经完成。
以上12个步骤作为整个换料过程中的标准流程,在贴片加工中必须严格按照流程进行,每一步流程都必须有每个岗位的操作说明书,这样才可以避免换错料的情况发生。
2. 常见SMT元件极性识别方法
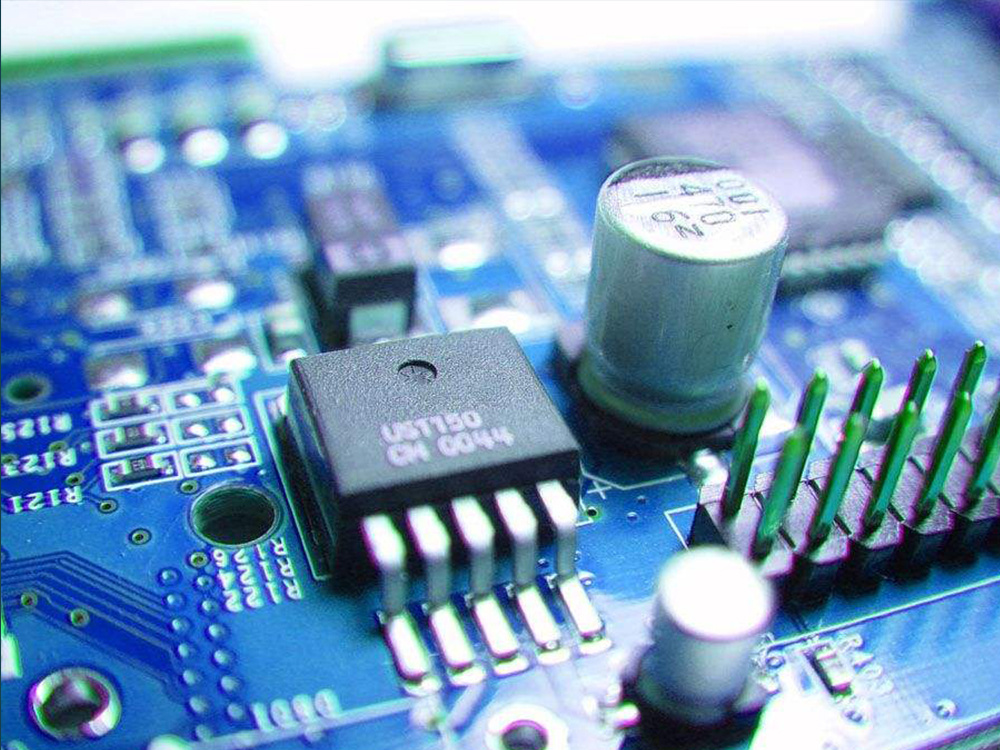
极性元件在整个PCBA加工过程中是需要特别注意的,因为方向性元件的错误将会导致批量事故,甚至整个PCBA板的失效,所以对工程和生产人员来说了解SMT极性元件是十分重要的。
一、SMT极元件定义
极性是指元器件的正负极或一脚位的方向与PCB板上的正负极或一脚位的方向一致,如果元器件与PCB上的方向不一致,就称为坏反。
二、SMT极性元件识别方法
1.电阻无极性
2. 电容器
2.1陶瓷电容器无极性
2.2钽电容有极性。PCB板及器件正极标记:1)色带标记;2)“+”标记;3)斜面标记。
2.3铝电解电容器有极性。零件标记:色带代表负极;PCB板标记:色带或“+”符号代表正极。
3.电感器
3.1 芯片线圈等两焊接端的封装无极性要求
3.2 多脚电感有极性要求。零件标记:点/“1”代表极性点;PCB板标记:点/圆圈/“*”代表极性点。
4.发光二极管
4.1 SMT表贴LED有极性之分。零件负极标记:绿色为负极;PCB负极标记:1)竖条,2)色带,3)丝印角;4)丝印“U”字框代表。
5.二极管
5.1 SMT贴片二端二极管有极性之分。零件负极标示:1)色带标示,2)凹槽标示,3)色标(玻璃体);PCB负极标示:1)竖条标示,2)色带标示,3)丝印尖角标示,4)“U”型框标示
6.集成电路
6.1 SOIC 封装有极性。极性标记:1) 带状,2) 符号,3) 凹槽,4) 斜边
6.2 SOP或QFP封装有极性,极性标记有:1)凹陷/缺口标记,2)其中一个点与另两/三个点(大小/形状)不同。
6.3 QFN封装有极性,极性标记有:1)一点与另两点(大小/形状)不同,2)斜边标记,3)符号标记(横线/“+”符号/点)。
7. 球栅阵列
7.1 零件极性:凹面/缺口标记/点/圆圈标记;PCB板极性:圆圈/点/字母“1或A”/斜面标记。零件的极性点与PCB上的极性点相对应。
上一页
上一页:
下一页:
相关资讯
RECOMMENDED NEWS


同森电子客服号

(电话联系)
地址:广州市黄埔区博华四路13号1号楼502